English
 عربى
 русский
 简体中文


2026-11-20
Дом / Новости / Новости отрасли / Услуги по нанесению покрытия Godet Shell: восстановление плазменным напылением прядильных годетов
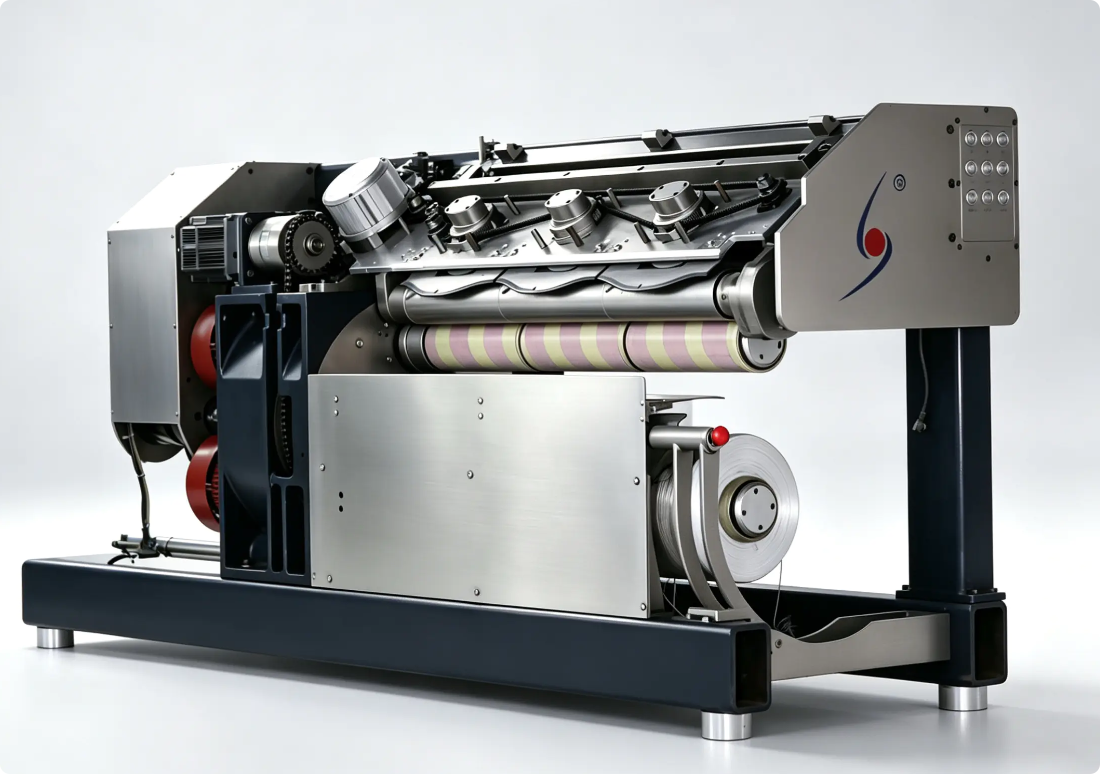
Раковина годе — это небольшая деталь, от которой зависит качество пряжи. Он касается нити тысячи раз в минуту, задает натяжение, которое наследует остальная часть лески, и тихо поглощает тепло, завершает отжим и истирается, пока все наблюдают за намоткой. Когда эта поверхность начинает разрушаться — тусклое кольцо, тонкая бороздка, слабая дымка вдоль пути пряжи — симптомы распространяются быстро: дрейф натяжения, обрыв нитей и разница в оттенках между положениями, которую никто не может объяснить на луче.
Мы проводим наши рабочие дни вокруг этих компонентов. Jiaxing Shengbang управляет цехом плазменного напыления рядом с цехами механической обработки и ремонта, поставляет прядильные станки, прядильные ролики, сепарационные валки и направляющие пластины, а также восстанавливает их для фабрик, работающих на машинах Barmag, TMT и отечественных прядильных машинах. Ниже приводится наш практический взгляд на услугу по нанесению покрытия годе: что она исправляет, что не может исправить и как оценить готовую оболочку, прежде чем она вернется в эксплуатацию.
Проще говоря, услуга обновляет рабочую поверхность валика, а не весь валик. Оболочка — внешняя втулка, по которой проходит нить — снимается с изношенного слоя, подготавливается, покрывается твердым облицовочным материалом, а затем подвергается механической обработке до диаметра и шероховатости поверхности. Валы, подшипники, картриджи и нагревательные элементы обычно остаются на своих местах.
На практике прицел выходит далеко за пределы простой годе, поскольку механизмы износа редко остаются на одном месте:
Мы предпочитаем рассматривать набор контактных деталей мельницы как одну работу, когда они поставляются вместе. Нанесение покрытия на одну годету, в то время как ее соседние остаются изношенными, просто переносит проблему натяжения на следующую позицию на машине.
 Напыление Godet для прядильных компонентов Покрытия из оксида алюминия, оксида хрома, диоксида циркония или карбида вольфрама, нанесенные методом термического напыления для годет, направляющих и пластин, помогают обрабатывать изношенные контактные детали как единый комплект. Посмотреть продукт →
Пряжа, проходящая через вращающуюся оболочку, является умеренно враждебным явлением. При увеличении на одной и той же детали обычно появляются четыре или пять различных следов износа:
В результате получается бороздка, которая часто невидима глазу, но измерима нитью. Как только поверхность открывается, трение возрастает, натяжение следует шаблону износа, а не заданному значению, и в этом положении начинает производиться пряжа, немного отличающаяся от соседних. Это тот момент, когда покрытие обходится дешевле, чем потеря качества.
Семьи, представленные ниже, — это те, которые, как мы видим, надежно работают над раковинами годе. Какой из них подходит для данной позиции, зависит от типа пряжи, скорости, температуры и способа нагрева оболочки, поэтому рассматривайте таблицу как отправную точку для технического разговора, а не как фиксированный рецепт.
| Семейство покрытий | Поведение | Часто выбирают для | Очки для взвешивания |
|---|---|---|---|
| Алюмотитановая керамика | Твердый, термически стабильный, стабильный захват после обработки | Горячие годеты и поверхности износа общего назначения | Хрупкий при ударе; качество отделки решает результат |
| Хромоксидная керамика | Очень твердый, мелкозернистый, низкий коэффициент трения при полировке. | Высокоскоростные позиции и тонкая пряжа | Легко переполировать до поверхности, которая слишком плохо схватывается |
| Кермет из карбида вольфрама | Прочный, противостоит истиранию и легким ударам одновременно | Промышленная пряжа и тяжелые контактные нагрузки | Качество и плотность склейки имеют большее значение, чем общая твердость |
| Металлический связующий слой | Крепит верхний слой к подложке оболочки. | Почти каждая распыленная ракушка годе | Сама по себе не является поверхностью износа |
Нагреваемые корпуса — самые трудоёмкие детали в наборе. Они одновременно несут истирающую и тепловую нагрузку, а покрытие, которое отслаивается или растрескивается, будет проявляться в несоответствии температуры вдоль корпуса, а не в виде явного повреждения поверхности. Прежде чем что-либо распылять, мы внимательно смотрим на стенку корпуса, путь охлаждения и состояние нагревательного элемента, потому что идеальное покрытие на устаревшем основании — это пустая трата денег.
 Услуги по нанесению покрытия методом валкового напыления Hot Godet Керамические покрытия, наносимые плазменным напылением для горячих бобин и связанных с ними нитенаправляющих деталей, с прецизионным шлифованием, помогающим восстановить поверхность и гладкость хода. Посмотреть продукт →
Эти броски редко терпят неудачу. Они просто становятся грубее, затем слегка теряют равновесие, а затем становятся тихим источником волосатости и шума напряжения. Повторное покрытие восстанавливает как поверхность, так и, после балансировки, плавность хода, на которую было рассчитано положение.
 Сепарационные валки с напылением для оборудования по производству химических волокон Сепарационные валки с плазменным напылением, покрытием из керамики или сплава, индивидуальной шероховатостью и прецизионной отделкой для стабильного трения при прядении синтетического волокна. Посмотреть продукт →
Маленькие части — это те места, где бюджет легче всего обосновать и труднее всего заметить. Направляющая пластина с неглубокой канавкой стоит часть пряжи, которую она мешает, а плановое программа нанесения покрытия распылением поскольку эти детали обычно окупаются за счет уменьшения количества разрывов нити задолго до того, как кто-либо их измерит.
Каждая ракушка проходит через наш магазин по одному и тому же маршруту. Деталь меняется вместе с деталью; последовательность нет.
Толщину покрытия легко измерить, и ее число редко бывает интересным. Важно то, будет ли готовая деталь вести себя так, как показано на чертеже. На наших участках обработки установлено оборудование с ЧПУ для размерных работ, станок динамической балансировки Schenck для вращающихся узлов и оригинальный прибор для калибровки температуры Barmag для горячих колесиков. Между тем, эти три проверки выявляют большинство проблем, которые в противном случае всплыли бы через три недели после начала производства.
Мы также сообщаем клиентам о том, что мы обнаружили, включая детали, которые мы отказались покрывать. Корпус, прибывший с треснувшей стенкой или деформированным валом, — это разговор о замене, а не о распылении, и лучше провести этот разговор до повторной сборки машины.
Грубое правило, которое мы используем: нанесите повторное покрытие, когда основа прочная, толщина стенки все еще оставляет запас после обработки, а повреждение остается на рабочей поверхности. Заменяйте корпус, если он треснут, имеет глубокие порезы в результате обмотки, имеет явно некруглую форму или когда срок службы нагревательного картриджа и внутренней проводки также подошел к концу.
Для заводов со смешанным парком это решение часто решается по позициям. Повторное покрытие большей части звука и замена двух или трех изношенных гильз обычно обходятся дешевле, чем полная замена, и обеспечивают одинаковую однородность по всей машине.
Если ответы расплывчаты, то и покрытие, вероятно, тоже будет. Нанесение покрытия – это такая же измерительная дисциплина, как и операция напыления.
Если на вашей линии производится пряжа, немного отличающаяся от соседей, отправьте нам сообщение с указанием типа пряжи, рабочей температуры и скорости. Мы проверим его, честно скажем вам, стоит ли наносить покрытие, и на основании этого сделаем ценовое предложение. Это мало драматичный способ выяснить, является ли проблема, стоящая в проходе для намотки, изношенной поверхностью или чем-то совершенно другим, и обычно он отвечает на вопрос в одном разговоре.

Адрес: № 1298, улица Чжоуань, район экономического и технологического развития, город Цзясин, провинция Чжэцзян
Телефон: +86 19057031687
Телефон: 86-0573-837777752
Электронная почта: [email protected]